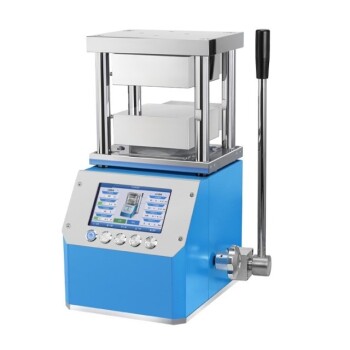
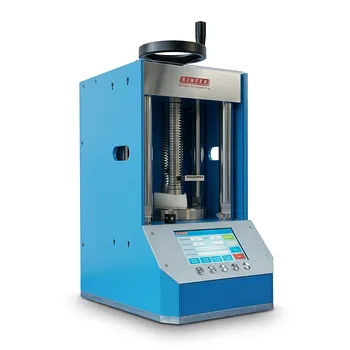
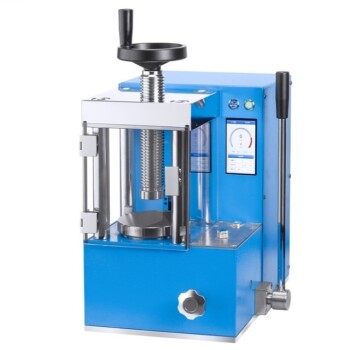
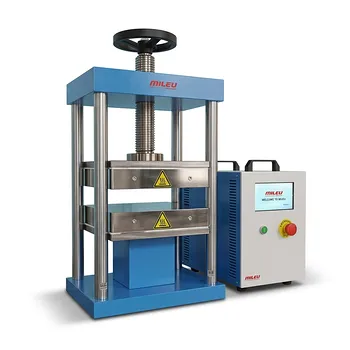
油圧ベンチプレスは、粉末の一軸圧縮における主要なメカニズムとして機能します。 金型内でY-TZPとステンレス鋼の粉末混合物に高い軸圧を加えることで、プレス機は予備的な緻密化を実現し、バラバラの材料を固形の「グリーンコンパクト」へと変形させます。この工程により、ディスクなどの材料の初期形状が決定され、その後のすべての熱処理および機械的処理に必要な粒子間の接触が確立されます。
油圧ベンチプレスは、制御された圧力を利用して粒子の再配列と機械的な噛み合わせを強制することで、生の粉末と構造化された材料との間の橋渡しをします。このプロセスにより、取り扱いやその後の加工に耐えられるほど緻密で強固な「グリーンボディ(成形体)」が作られます。
バラバラの粉末を固形の形状へ変える
一軸圧力と形状の定義
プレス機は、剛性の高い金型やダイに含まれる複合粉末に対して精密な軸方向の力を加えます。この一軸圧縮により、粉末は特定の再現性のある幾何学的形状をとるようになり、これは材料試験や部品製造において一貫性を保つための基本的な要件となります。
内部抵抗の克服
Y-TZPとステンレス鋼の個々の粒子間の内部摩擦を克服するには、350 MPaから600 MPaに及ぶ高圧の印加が必要です。この力により粒子は互いに滑り動き、空隙を埋めて粉末塊の体積を大幅に減少させます。
予備的な緻密化の確立
ベンチプレスは最終的な製造段階ではありませんが、材料が存続するために必要な初期の緻密化を提供します。この「予備的」な密度は、静水圧プレスや高温焼結への移行中に試験片が崩壊したり亀裂が入ったりしないようにするために不可欠です。
粒子レベルの相互作用のメカニズム
再配列と空隙充填
初期荷重の下で、プレス機は粉末粒子の再配列を強制し、より効率的な充填構造へと押し込みます。この動きは粉末塊から空気を効果的に追い出し、完成した複合材料の構造的欠陥につながる可能性のある内部気孔を最小限に抑えます。
弾性および塑性変形
圧力が上昇すると、粒子は弾性および塑性変形を起こし、セラミック(Y-TZP)相と金属(ステンレス鋼)相の間の接触面積が増加します。この変形は、取り扱い中にコンパクトを維持するために必要な「グリーン強度」を発達させるために重要です。
機械的噛み合わせのための酸化被膜の破壊
高圧は、ステンレス鋼粒子の表面にある酸化被膜の破壊を促進します。新鮮な金属表面を露出させることで、プレス機は機械的な噛み合わせと原子レベルでの近接を可能にし、これらは焼結中の効果的な原子拡散に不可欠な前提条件となります。
トレードオフと限界の理解
密度勾配と摩擦
圧力は一軸(一方向または二方向)から加えられるため、粉末と金型壁面との間の摩擦によって密度勾配が生じる可能性があります。つまり、コンパクトの中心部や端部で密度がわずかに異なる場合があり、そのため均一性を得るためにこの工程の後に静水圧プレスが行われることがよくあります。
過剰圧縮のリスク
緻密化には高圧が必要ですが、材料の限界を超えるとラミネーション(剥離)や圧力亀裂を引き起こす可能性があります。圧力を急激に解放したり、特定のY-TZP/鋼比に対して圧力が強すぎたりすると、粒子の弾性回復によって金型から出した瞬間にグリーンボディが破損する恐れがあります。
予備密度と最終密度
油圧プレスが作成するのは一次的な緻密体であり、完成品ではないことを認識しておくことが重要です。グリーンコンパクトは、高温によって実際の結合と材料の最終的な収縮が引き起こされる焼結工程を経るまで、多孔質で比較的壊れやすい状態のままです。
材料目標に向けた正しい選択
Y-TZPおよびステンレス鋼複合材料の成功は、初期の圧縮がどれだけ精密に管理されているかに依存します。
- 取り扱いの耐久性を最優先する場合: プレス圧が少なくとも400 MPaに達するようにし、コンパクトの機械的噛み合わせとグリーン強度を最大化してください。
- 最終部品の精度を最優先する場合: プレス段階で一定の保持時間(例:300秒)を設け、安定した粒子の再配列と内部応力の最小化を図ってください。
- 最大理論密度を最優先する場合: 油圧プレスを形状を作るための予備成形ステップとして使用し、その後、冷間静水圧プレス(CIP)を行って一軸プレス特有の密度勾配を取り除いてください。
油圧ベンチプレスは、単純な粉末混合物を、高度な材料合成の複雑さに対応できる、実行可能で構造化された前駆体へと変換するための基礎的なツールです。
要約表:
| プロセス段階 | 主要メカニズム | グリーンコンパクトへの主な利点 |
|---|---|---|
| 粉末圧縮 | 一軸軸方向力 | 初期の形状と寸法を定義 |
| 緻密化 | 粒子の再配列 | 内部気孔と空隙を減少 |
| 強度向上 | 塑性変形 | 取り扱いに必要なグリーン強度を発達 |
| 焼結前処理 | 機械的噛み合わせ | 原子拡散のための材料準備 |
KINTEKの精密機器で材料合成を最適化
完璧なグリーンコンパクトを実現するには、精度と制御が必要です。KINTEKは包括的なラボ用プレスソリューションを専門としており、手動式、自動式、加熱式、多機能型、グローブボックス対応モデルなど、幅広い製品ラインナップを取り揃えています。
バッテリー研究を進めている場合でも、複雑なY-TZPおよびステンレス鋼複合材料を開発している場合でも、当社の機器(高度な冷間・温間静水圧プレスを含む)は、密度勾配を排除し、構造的完全性を確保するように設計されています。
ラボの圧縮結果を向上させる準備はできましたか? 当社の専門家まで今すぐお問い合わせください。お客様の研究目標に合わせた理想的なプレスソリューションをご提案します!
参考文献
- Kelvin Chew Wai Jin, S. Ramesh. Mechanical Characterization of Zirconia Ceramic Composite. DOI: 10.1051/matecconf/201815202006
この記事は、以下の技術情報にも基づいています Kintek Solution ナレッジベース .
関連製品
- 多段プログラマブル制御 水冷一体型 自動油圧熱プレス機 プレートサイズ180×180mm
- 先進材料サンプル調製と産業研究向け 大プレート・精密温度制御付き自動油圧式ホットプレス
- 研究室のための熱された版が付いている自動高温によって熱くする油圧出版物機械
- 研究室の油圧出版物 2T KBR FTIR のための実験室の餌出版物
- 統合された熱い版が付いている手動熱くする油圧実験室の出版物 油圧出版物機械